Endüstriyel ısı transferi
120 ton/saat gazla çalışan bir kazanda, ekonomizörden çıkan baca gazı 145 C civarındadır. Ekonomizeri atladığınızda aynı baca yaklaşık 260 C sıcaklıkta çalışır. Bu 115 K boşluğun kapatılması, tesisin çalıştığı her saat için yakıt faturasının yaklaşık yüzde beşi kadardır.
Bu boşluk, endüstriyel ısı transferi işinin asıl amacıdır. Bu nadiren egzotik alaşımlar veya yeni termodinamik meselesidir; bu yüzey alanı, gaz hızı, kirlenme payı ve metalin kanalın içinde nerede bulunduğuyla ilgili bir sorundur. Bu dördünü doğru şekilde uyguladığınızda sade bir tasarım, altı haftada sağlam bir şekilde takılan zarif bir tasarımdan daha iyi performans gösterir.
Aşağıdaki bölümlerde bir projenin onaylanmasına ya da rafa kaldırılmasına karar veren mekanizmalar, donanım, seçim adımları ve rakamlar yer alıyor.
Endüstriyel Isı Transferi Gerçekte Neleri Kapsıyor
Endüstriyel ısı transferi is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Tanım: Endüstriyel ısı transferi, ısıyı yanma gazından, proses egzozundan veya buhardan faydalı bir akışkana aktaran, ekipmanın masrafını karşılayacak kadar hızlı ve boru duvarını korozyon sınırının üzerinde tutacak kadar yumuşak bir şekilde taşıyan yüzeylerin ve akış yollarının tasarımıdır.
Üç mekanizma görevi paylaşıyor. Radyasyon, fırın bölgesi olan yaklaşık 800 C'nin üzerinde hakimdir. Boru duvarından geçen iletim neredeyse hiçbir zaman darboğaz oluşturmaz çünkü 400 C'deki 3 mm'lik karbon çeliği duvar ihmal edilebilir bir direnç katar. Gaz tarafındaki konveksiyon hasara neden olur.
10 ila 15 m/s'lik temiz baca gazı, kabaca 30 ila 60 W/m2K'lik bir film katsayısı sağlar. Aynı tüpün su veya buhar tarafı 1000 W/m2K'nin üzerinde çalışır. Dirençler seri olarak eklendiğinden, gaz tarafı sorunun yaklaşık yüzde 90'ına sahiptir ve her alt tasarım kararı bu tek olguya dayanmaktadır.
%1 Baca sıcaklığındaki 20 K düşüş başına yaklaşık yakıt tasarrufu
4-8x H tipi veya spiral kanatçıklarla eklenen dış yüzey
18-30 Bir ekonomizer yenilemesinin aylarca süren tipik basit geri ödemesi
Pratik sonuç basittir. Gaz tarafına alan ekleyin, gaz hızını kanatçıkları ovalayacak kadar yüksek, ancak erozyonu önleyecek kadar düşük tutun ve tüp duvarının su sıcaklığına yakın çalışacağını kabul edin. Geriye kalan her şey detaydır.
Isı Transfer Hızınızı Belirleyen Yüzeyler
Gaz tarafı yüzeyi, ısı geri kazanım tasarımının kazanıldığı veya kaybedildiği yerdir; bu nedenle kanatlı borular, ekonomizör kümeleri ve HRSG modülleri aynı üç sayıya göre değerlendirilir: yüzey yoğunluğu, gaz hızı ve kirlenme toleransı.
| Öğe | Tipik görev | Gaz tarafı çıkışı | Baskın risk |
| Çıplak tüp bankası | Küçük ekonomizer veya hava ön ısıtıcısı | 180 ila 220 C | Düşük yüzey yoğunluğu, geniş ayak izi |
| H tipi kanatlı boru | Kül içeren baca gazında ekonomizer | 150 - 190°C | Kanatçık çiftleri arasında köprü oluşturan kül |
| Spiral kanatlı boru | Temiz gaz ekonomizeri, HRSG evaporatörü | 120 - 160°C | Çiy noktasına yakın kanatçık korozyonu |
| HRSG modülü | Kombine çevrim egzozu | 80 ila 100 C yığın | Sıcaklık ayarlayıcı ve tamburdaki termal gerilim |
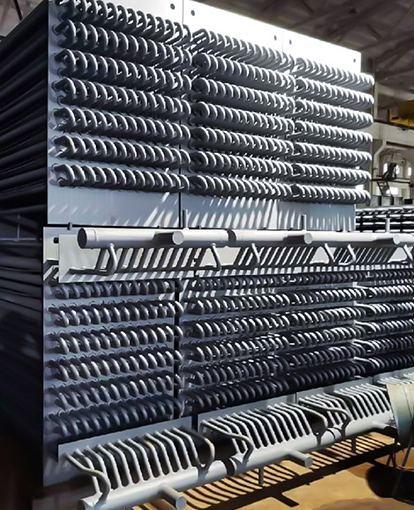
H-tipi kanatçıklar, aralarında düz bir gaz hattı olacak şekilde çiftler halinde kaynaklanmıştır, bu nedenle yoğun bir spiral kümeyi tıkayacak kömür ve biyokütle külüne karşı dayanıklıdırlar. Spiral kanatçıklar metre başına daha fazla alan ve temiz gazda daha iyi performans sağlar, ancak temizlenmesi daha zordur ve soğuk noktaları çok daha az affederler.
En sık gözden kaçırılan detay kanatçık verimliliğidir. Yüksek sıcaklıkta uzun, ince kanatçıklar uzunlukları boyunca zayıf iletkenliğe sahiptir, bu nedenle etkili alan geometrik alandan daha küçüktür. Bir veri sayfasında kanat verimliliği rakamı olmayan bir alandan alıntı yapılıyorsa, fiyatları karşılaştırmadan önce bunu isteyin. hakkında ayrı bir not kanatlı borular ısı transfer verimliliğini nasıl artırır? yüzey hesaplamasını daha ayrıntılı olarak ele alır.
 Yüksek Verimli Isı Transferi için H-Tipi Finli Boru Yüksek frekanslı kaynaklı H şeklindeki kanatçıklar, ısıtma alanını arttırır ve toza karşı direnç gösterir; bu da ısı transferi seçeneklerini karşılaştırmadan önce kanatçık verimliliğini kontrol etmeye değer kılar. Ürünü Görüntüle →
Temel kural: Kül yapışkansa, gücünüzün yettiği en geniş gaz hattına sahip kanat geometrisini seçin, ardından daha yoğun bir kanat aralığı yerine daha derin bir yatışla kayıp alanı geri satın alın.
Isının Gerçekte Kaçtığı Yer
Çoğu tesis geri kazanılabilir ısıyı üç yerde kaybeder: baca, bir değişiklik sonrasında yeniden yalıtılmayan sıcak yüzeyler ve geri dönmek yerine boşaltılan blöf veya yoğuşma suyu.
İyileşmeye değer
- Tam yükte 180 C'nin üzerinde baca gazı
- Buhar akışının yüzde 5'inin üzerinde sürekli blöf
- 90 C'nin üzerine dönen yoğuşma suyu
- 7/24 çalışan bir başlıkta buhar kapanı kayıpları
Genellikle buna değmez
- Toplu işlemlerden aralıklı egzoz
- Korozyon payı olmadan asit çiğlenme noktasının altındaki gaz
- Zaten 50 C cilt sıcaklığının altında olan hatlarda yüzey kayıpları
- Kendi pompasına ve kontrol döngüsüne ihtiyaç duyan küçük akışlar
Gaz sıcaklığının ne kadar ileri itilebileceğine iki sayı karar verir. Asit çiğlenme noktası zemini belirler: yüzde 1 ila 2 kükürtlü yakıtla, su buharı ve SO3, 120 ila 150 C arasında bir yerde kanatçıklar üzerinde yoğunlaşmaya başlar. Sıkışma noktası, buhar üretimi için pratik sınırı belirler; genellikle gaz çıkışı ile buharın doyması arasında 8 ila 15 K'dir.
Saha notu: 12 K'lik daha düşük bir gaz çıkışı kağıt üzerinde serbest verimlilik gibi görünüyor, ancak kanatçık kökünü yılda 300 saat boyunca çiğlenme noktasının altına koyarsa, yakıt tasarrufu sağlanmadan çok önce tüp değiştirilir.
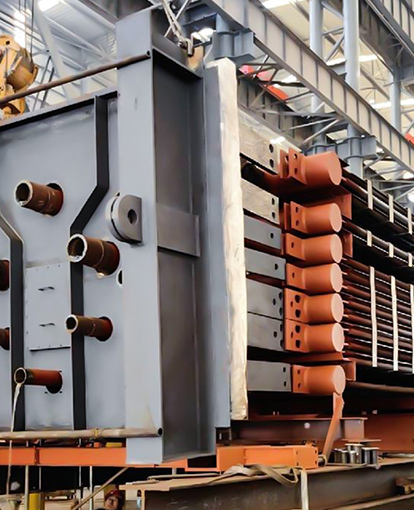
Gaz kabaca 500 C'nin üzerinde olduğunda ekonomizör tamamen yanlış araçtır. Bu görev, buhar üreten veya bir proses akışkanını ısıtan atık ısı kazanına aittir ve karar, gaz verilerinden çok tesisin buhar dengesine göre verilir.
 Yüksek Sıcaklıkta Baca Gazı Geri Kazanımı için Endüstriyel Atık Isı Kazanı Ekonomizör aralığının üzerindeki baca gazı için bu kazan, buhar üretmek üzere ısıyı geri kazanır ve toza, korozyona ve dalgalanan kaynaklara uyum sağlar. Ürünü Görüntüle →
Ekipmanın Görevle Eşleştirilmesi
Ekipman seçimi ilk olarak gaz durumunu, ikinci olarak da buhar veya su talebini takip eder; asla tam tersi olmaz.
- Gaz verilerini düzeltin: akış, sıcaklık, bileşim, toz yükü, çiğlenme noktası ve dördünün de yaz ve kış arasında nasıl değiştiği.
- Hedef çıkış sıcaklığını teorik optimumda değil, korozyon marjıyla ayarlayın.
- Yüzeyi, temiz gaz için yaklaşık 0,005 ila 0,01 m2K/W ve petrol yakma veya biyokütle için bunun iki ila üç katı olan dürüst bir kirlenme faktörüyle boyutlandırın.
- Yerleşimi ve bağlantıyı kontrol edin: kanal alanı, fan kafası, tambur yüksekliği, bypass düzenlemesi ve temizlik için fiziksel erişim.
Üçüncü ve dördüncü adımlar bütçelerin kaybedildiği yerdir. Temiz görev için boyutlandırılmış ve kurum üfleyici olmadan monte edilen bir ünitenin iki yıl içinde plansız bir kesintiye uğraması gerekir ve daha sonra bir ünite eklemenin maliyeti genellikle ucuz bir tasarım ile iyi bir tasarım arasındaki fiyat farkını aşar.
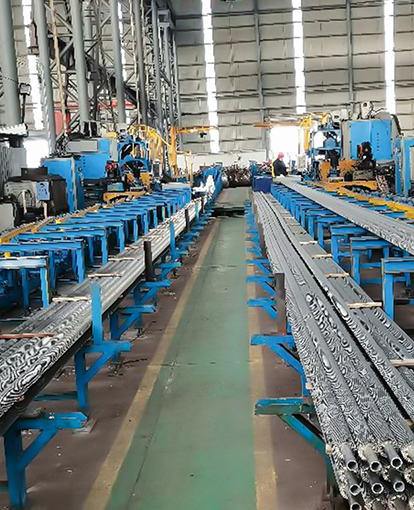
EPC çalışmalarında arayüz, termal tasarım kadar önemlidir. Kanal geçişleri, genleşme bağlantıları, destek çeliği ve enstrümantasyonun imalat başlamadan önce 3 boyutlu olarak çözülmesi gerekir; bu nedenle çizimleri dönüştürebilen ve ısı girdisini şirket içinde doğrulayabilen bir tedarikçi, ton başına daha düşük bir fiyat teklif eden bir tedarikçiye göre projeye daha fazla zaman kazandırır. Şirket profili bu mühendislik kapsamını daha ayrıntılı olarak ortaya koymaktadır.
 Kazan Kuyruk Baca Gazı Ekonomizeri Besleme suyunu ön ısıtmak, yakıt kullanımını azaltmak ve kömür, gaz, yağ, biyokütle veya atık ısı kazan sistemlerine uyum sağlamak için kazan kuyruk bacası ısısını geri kazanır. Ürünü Görüntüle →
Yüzde üç daha fazla verimlilik sağlayan ancak her üç ayda bir temizlik kesintisine neden olan bir tasarım bir gelişme değildir. Isı transfer ataşmanı içeren bir bakım sözleşmesidir.
Taahhütte Bulunmadan Önce Ekonomiyi Okumak
Endüstriyel ısı transfer ekipmanlarının geri ödemesinde termal verimlilikteki küçük farklılıklar değil, yıllık çalışma saatleri ve yakıt fiyatı belirleyicidir.
8000 saat/yıl 14 ay
6000 saat/yıl 19 ay
4000 saat/yıl 28 ay
2000 saat/yıl 56 ay
Bakım ve kesinti maliyetlerinden önce, MMBtu başına yaklaşık 6 USD gazla 20 K'lık baca sıcaklığı düşüşü için aylar içinde basit geri ödeme.
Vakanın inceleme toplantısından sağ çıkıp çıkamayacağına üç girdi karar verir:
- İsim plakasındaki saatler değil, gerçekçi yükte çalışma saatleri.
- Mevcut fiyatın yarısı kadar bir hassasiyet kontrolü ile ekipman ömrü boyunca yakıt maliyeti.
- Tükettiği kesinti günleri dahil temizlik ve muayene maliyeti.
Basınç parçası uyumluluğunu erkenden ekleyin. ASME veya PED belgeleri, malzeme izlenebilirliği ve üçüncü taraf denetimi, termal tasarımı nadiren değiştirir, ancak çizim dondurulduktan sonra yükseltilirse teslimat programını aylarca değiştirebilirler.
Kısa versiyon: Verimlilik rakamlarını karşılaştırmadan önce gazı ölçün, çiğlenme noktasına dikkat edin, kirlenme boyutunu kontrol edin ve çalışma saatlerini kontrol edin.
Sıkça Sorulan Sorular
Ekonomizer ile ısı geri kazanımlı buhar jeneratörü arasındaki fark nedir?
Bir ekonomizör, besleme suyunu fazını değiştirmeden, tipik olarak 200 ila 400 C'de baca gazını kullanarak ısıtır. Bir ısı geri kazanımlı buhar jeneratörü buhar üretir ve genellikle tek bir kasa içinde ekonomizör, evaporatör ve kızdırıcı bölümleri içerir ve gaz türbinlerinden veya yüksek sıcaklıktaki proseslerden egzozu geri kazanır.
Hangi yığın sıcaklığını hedeflemeliyim?
Asit çiğlenme noktası ve sıkışma noktasının izin verdiği kadar düşük. Düşük kükürtlü gaz için bu genellikle 120 ila 150°C'dir; yüksek kükürtlü akaryakıt için, korozyona dayanıklı kanatçıklar belirtilmediği sürece 160 C veya daha yüksek olabilir.
Kanatlı boruların kirlenmesini nasıl önleyebilirim?
Kanat tipini külle eşleştirin, gaz hızını 8 ila 12 m/s aralığında tutun ve boru duvarına ulaşmaya yetecek kadar şeritli kurum üfleyiciler kurun. Geniş gaz yollarına sahip H tipi kanatçıklar, külün yapışkan olduğu 300 C'nin altında daha güvenli bir seçimdir.
Isı geri kazanım ekipmanı mevcut bir kanala sonradan takılabilir mi?
Evet, fan kafası ve kanal alanı izin veriyorsa. Çoğu yenilemede, kapatma ve temizleme için bir baypas gerekir ve 0,5 ila 1,5 kPa'lık ekstra hava akımı kaybının genellikle bir fan yükseltmesi veya daha uzun bir baca ile ödenmesi gerekir.
Termal tasarım alan, hız ve temizlik arasında bir uzlaşmadır. İkisini seçin, üçüncüsü size daha sonra fatura kesecektir.