Buhar püskürtücü, desteklerine vurmaya başladığı ana kadar ucuz bir boru parçasıdır ve o zamana kadar içinde bulunduğu tank genellikle bir üretim hattını besler.
45 dakikada 15°C'den 80°C'ye çıkması gereken 20 metreküplük bir tankı ele alalım. Görev yaklaşık 2.000 kW'tır. 6 bar g'de, tank sıcaklığına yakın bir sıcaklıkta ayrılan yoğuşmayla, bir kilogram buhar, duyulur ısı hesaba katıldığında kabaca 2.400 kJ verir, bu nedenle sparger'ın yaklaşık 3,0 t/saat'i geçmesi gerekir. Bu tek rakam, borunun deliğini, delik sayısını ve borunun hayatta kalması için gereken hızı belirler.
Boyutu çok küçük olursa parti hiçbir zaman sıcaklığa ulaşmaz. Boyutu çok büyük olduğunda boru birkaç mevsim içinde ıslık sesi çıkarır, titrer ve delik sıraları arasında çatlar.
Steam Sparger Ne Yapar?
Buhar püskürtme cihazı, doğrudan temaslı bir ısıtıcıdır: sıvı dolu bir kaba yerleştirilen, içinden buharın enjekte edildiği ve sıvının kendisine yoğunlaştığı delinmiş bir boru.
Tanım: Aynı zamanda püskürtme borusu olarak da adlandırılan buhar püskürtme cihazı, bir tankın veya kabın sıvı yüzeyinin altına boşaltan delikli bir buhar enjeksiyon borusudur. Isı, metal bir duvar yerine kabarcık arayüzünde doğrudan yoğunlaşma yoluyla hareket eder.
Isı transferi nasıl çalışır?
Buhar, her delikten yüksek hızlı bir jet olarak ayrılır, kabarcıklara bölünür ve gizli ısı çevredeki sıvıya geçerken çöker. Buharı üründen ayıran hiçbir duvar olmadığından enjeksiyon noktasındaki verimlilik yüzde 100'e yakındır. Kısıtlamalar başka yerlerde yatıyor: yoğuşma, partiyi seyreltiyor, sıvı, besleme basıncında buharın doyma sıcaklığını geçemiyor ve karıştırma enerjisinin jetlerin kendisinden gelmesi gerekiyor.
Sparger'ların kullanıldığı yerler
- Yiyecek ve içecek tesislerinde tankları yıkama, durulama ve yerinde temizleme
- Metal kaplamada parça yıkama ve fosfatlama banyoları
- Kazan besleme suyu hava gidericileri ve yoğuşma tankları
- Su arıtma ve nötralizasyon havuzları
3,0 ton/saat 20 m3'lük bir tank için 6 bar g'de 45 dakikada buhar
4-8mm Tipik serpme deliği çapı
300 mm Su hattının altında minimum su altında kalma
Çoğu sparger 2 ila 8 bar g arasında buharla çalışır ve 500 kg/saat ila 15 ton/saat arasında herhangi bir yerden geçer, dolayısıyla tasarım penceresi geniştir ancak arıza modları tutarlıdır.
Sparger'ın Boyutlandırılması: Buhar Yükü, Delik ve Delik Alanı
Sparger boyutlandırması üç sayıya iner ve gürültü ve titreşim de dahil olmak üzere diğer her şey bunlardan kaynaklanır: buhar kütle akışı, serpme borusu deliği ve toplam delik alanı.
Buhar akışı enerji dengesinden gelir. Sıvı kütlesi artı tank duvarının su eşdeğerini özgül ısı ve sıcaklık artışıyla çarpın, kW'ı bulmak için ısıtma süresine bölün, ardından her kilogram buharın serbest bıraktığı ısıya bölün: besleme basıncındaki gizli ısı artı yoğuşmanın sıvı sıcaklığına inerken verdiği duyulur ısı.
Buhar akışı (kg/saat) = 3600 x görev (kW) / (gizli ısı duyulur ısı)
6 bar g'de bu payda kabaca 2.400 kJ/kg'dır. 3 bar g'de yaklaşık 2.250 kJ/kg'a düşer ve sparger'ın aynı görev için yaklaşık yüzde 7 daha fazla buhara ihtiyacı vardır. Tank yüzeyinden ısı kayıpları için yüzde 5 ila 10 ekleyin.
| Parametre | Tipik değer | Neden önemli? |
| Borudaki buhar hızı | 20-25 m/sn | Daha yüksek olması gürültü ve erozyona neden olur, daha düşük olması ise aşırı büyük bir boru anlamına gelir |
| Delik çıkış hızı | 25-30 m/sn | Jetleri sabit tutar ve titreşimi sınırlar |
| Delik çapı | 4-8mm | Küçük delikler ölçekli tıkaç, büyük delikler eşit olmayan şekilde ısınır |
| Batık | minimum 300 mm | Daha sığ delikler sıçrar ve kurur |
| Tank zemini üzerindeki açıklık | 100-200mm | Çamur birikmesini ve topaklanmayı önler |
| Yatak açma | 3:1 ila 5:1 | Bunun altında boru boyunca dağıtım dengesiz hale gelir |
Delik düzeni ve yerleşim kuralları
Delik düzeni, tankın eşit şekilde ısıtılıp ısıtılmayacağına veya bir uçtan diğer uca 10 ila 15 derecelik bir eğim oluşturup oluşturmayacağına karar verir.
- Deliği maksimum buhar akışından 20 ila 25 m/s'ye ayarlayın, ardından aynı borunun minimum dönüşte 10 m/s'nin altına düşmediğini kontrol edin.
- Çıkış hızı sınırından toplam delik alanını hesaplayın, ardından kısmi tıkanmaya izin vermek için yüzde 50 ila 100 daha fazla delik ekleyin.
- Delikleri yatayın 45 derece altında iki kademeli sıra halinde veya aşağı bakacak şekilde tek bir sıra halinde düzenleyin. Asla onları yukarı doğru çevirmeyin.
- Jetlerin tankı bir köşe yerine süpürmesi için tüm koşu uzunluğu boyunca 8 ila 12 çap aralıklı delikler açılır.
- Boruyu girişe doğru geriye doğru eğin ve alt ucu boşaltın, böylece vana açıldığında yoğuşma suyu bir tıkaç gibi hareket edemez.
Sparger bir karıştırma cihazı değildir. Başka bir çalkalamanın olmadığı durumlarda, jetlerin tüm hacmi süpürmesi gerekir; bu normalde birkaç büyük delikli kısa bir boru yerine daha fazla, daha küçük deliklerle daha uzun bir mesafe anlamına gelir.
Başarısızlık Modları ve Dağıtma Nasıl Karşılaştırılır
Sparger'ın arıza sürelerinin çoğunun nedeni üç arızadır: başlangıçta su darbesi, delik sıraları arasında termal yorulma çatlaması ve desteklerde ve dal bağlantılarında titreşim hasarı.
- Buhar vanası açıldığında vurulması, yoğuşmanın hatta oturmasına işaret eder. Alt uca bir tahliye cebi yerleştirin ve vanayı yavaşça açın.
- 12 ila 24 ay sonra delikler arasında yayılan çatlaklar, borunun üst kısmının ıslak ve kuru arasında geçiş yaptığı anlamına gelir. Suya batmayı artırın veya seviye kontrol bandını sıkın.
- Aşınmış destekler ve çatlamış dal kaynakları titreşimden kaynaklanır. Delik çıkış hızını 30 m/s'nin altına getirin ve orta noktaya yakın bir kılavuz ekleyin.
- Girişin yakınındaki sıcak bölge ve daha uzaktaki soğuk sıvı, çok büyük çaplı çok az sayıda delik anlamına gelir. Önce toplam delik alanını yeniden hesaplayın.
Buhar püskürtme
- En düşük sermaye maliyeti: delinmiş boru, kontrol vanası ve drenaj
- Kirlenecek ısı transfer yüzeyi yok
- Yoğuşma, partiyi sulandırır ve tarife göre tasarlanmalıdır
- Yatak açma depends entirely on hole design
Dolaylı ısıtma
- Buhar ve ürün ayrı kalır, dolayısıyla seyreltme olmaz
- Ayar noktasının 1 ila 2 derece C'si dahilinde kontrol elde edilebilir
- Isı transfer yüzeyi kirleniyor ve temizlenmesi gerekiyor
- Daha yüksek sermaye maliyeti ve daha büyük ayak izi
Serpme, bir sıvıyı ısıtmanın en ucuz ve en az kontrol edilebilir yoludur. Sürecin son iki dereceye ihtiyacı olduğunda, tek başına bir sparger bunları sağlayamaz.
Malzemeler, Kodlar ve Tedarik Kontrolleri
Su ve çoğu proses sıvısı için, minimum duvar kalınlığı Çizelge 40 olan 316L paslanmaz çelik, bir püskürtme borusu için pratik varsayılandır. Karbon çeliği yalnızca su kimyasının kontrol edildiği kapalı, arıtılmış sistemlerde kabul edilebilir.
| Hizmet | Önerilen malzeme | Pratik notlar |
| Arıtılmış su ve yoğuşma tankları | Karbon çeliği SA-106 Gr B | En düşük maliyet, 1,5 mm korozyon toleransına izin verin |
| Proses suyu, hafif asidik veya alkali | 316L paslanmaz | Gıda ve ilaç görevleri için standart tercih |
| Tuzlu su, deniz suyu, klorür içeren su | Dubleks 2205 veya 6Mo | Östenitik kaliteler 60 derece C'nin üzerinde klorür stresli korozyon çatlaması riski taşır |
| Yüksek sıcaklık buhar başlıkları | P11 veya P22 gibi alaşımlı çelik | Ana hat spesifikasyonunu ve kaynak prosedürlerini eşleştirin |
- Hattın hangi boru koduna tabi olduğunu doğrulayın: Güç boruları için ASME B31.1, proses boruları için B31.3.
- Çapı, aralığı, sıra sayısını ve konum toleransını içeren delik modeli çizimini isteyin.
- Kritik hatlardaki delik sıralarının 1,5 katı tasarım basıncında hidrostatik test ve boya penetrant muayenesi yapılmasını talep edin.
- EN 10204 3.1'e göre malzeme sertifikaları ve kaynakçı yeterlilik kayıtlarını içeren bir kaynak haritası talep edin.
- Yapabilecek bir imalatçıdan satın alın Isı girişini onaylayın ve 3D düzen modellerini dönüştürün Kaynak başlamadan önce, çünkü çoğu sahadaki yeniden çalışma burada başlar.
Bir püskürtme borusu bir basınç parçasıdır. Uzun bir delikli boru gibi görünse bile, buhar sistemindeki diğer basınç bileşenleriyle aynı belgelerle satın alınmalıdır.
Sparger'ın Arkasındaki Isı Geri Kazanım Sistemi
Çoğu tesiste sparger'ın enjekte ettiği buhar bu amaç için üretilmez. Egzoz gazından veya proses atık ısısından geri kazanılır ve ekonominin yürümesini sağlayan da budur.
Bir sparger spesifikasyonu genellikle buhar kaynağı önceden sabitlenmiş halde gelir: bir gaz türbini egzozunda bir ısı geri kazanımlı buhar jeneratörü, bir fırının veya fırının akış aşağısında bir atık ısı kazanı veya bir tesis buhar ana hattı. Baca gazındaki ısının yüzde 10'unun daha geri kazanılması, sparger kurulumunun geri ödemesini yıllardan aylara değiştirir ve genellikle sparger'daki mevcut basıncı yükselterek tankın ulaşabileceği sıcaklık aralığını genişletir.
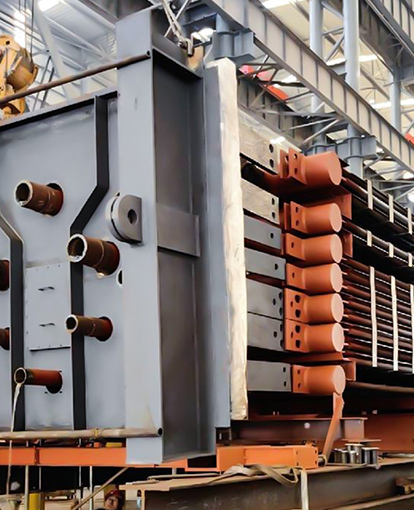
 HRSG Baca Gazı Geri Kazanımı için Endüstriyel Atık Isı Kazanı Çelik, kimyasal, çimento ve eritme baca gazına uyum sağlar, esnek buhar kapasitesi ve korozyona dayanıklı tasarımlarla atık ısıyı geri kazanır. Ürünü Görüntüle →
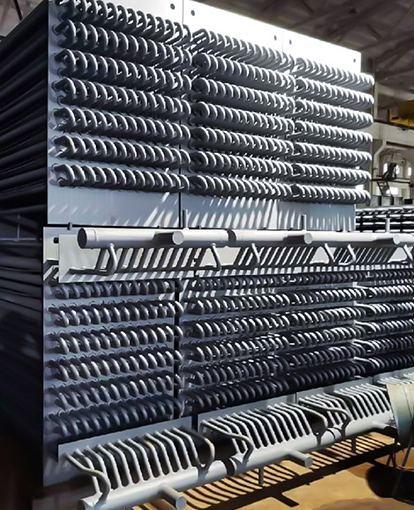
Kurtarma zinciri, sparger'ın kendisi kadar önemlidir. Kanatlı borular, hem ekonomizörlerde hem de ısı geri kazanımlı buhar jeneratörlerinde temel ısı transfer elemanıdır ve H tipi, spiral ve ısı borusu tasarımları arasındaki seçim, bir ünitenin kirlenmeyi ne kadar tolere edebileceğini ve ne kadar kolay temizlenebileceğini belirler. Tozlu baca gazında, H tipi kanatlı tüp gaz hatlarını düz tutar ve kurumun üflenmesi daha kolaydır; spiral kanatlı tüp ise aynı hacme daha fazla yüzey sığdırır ve daha temiz gaza uygundur.
 Kazan ve Atık Isı Geri Kazanımı için Spiral Finli Boru Kompakt ısı transfer yüzeyinin gerekli olduğu yerlerde daha temiz baca gazına uygun, özelleştirilebilir kanat geometrisine sahip yüksek verimli ısı değişim bileşeni. Ürünü Görüntüle →
Boru demetinin aşağısında ekonomizer, düşük sıcaklık işini yaparak baca gazındaki son faydalı ısıyı bacaya ulaşmadan önce çeker. Proses ekipmanı egzozunda, soğuk uç korozyonu ve asit çiğlenme noktasının, geri kazanılan ekstra ısıya karşı dengelenmesi gerekir.
 Kimyasal ve Petrokimya Proses Ekipmanları Baca Gazı için Ekonomizer Sızdırmaz korozyona dayanıklı yapı ve değişken çalışma için izleme ile rafineri ve metanol proses egzozundan düşük sıcaklıktaki atık ısıyı kurtarır. Ürünü Görüntüle →
Konfigürasyon ne olursa olsun, ısı transfer yüzeyi kirlenmenin, erozyonun ve titreşimin ilk ortaya çıktığı yerdir; dolayısıyla kanatlı boru muayene planlaması sparger bakımı ile aynı sohbete aittir.
Bir sparger yalnızca arkasındaki buhar kadar ucuzdur. Yukarı yöndeki buharı kurtardığınızda tüm hesaplama değişir.
Sıkça Sorulan Sorular
Bir sparger için buhar akışını nasıl hesaplarsınız?
Sıvı kütlesi artı tankın su eşdeğerini özgül ısı ve sıcaklık artışıyla çarpın, ısıtma süresine bölerek kW'ı bulun ve ardından kilogram buhar başına salınan ısıya bölün. Yaklaşık 2.400 kJ/kg olan tank sıcaklığında çıkan yoğuşma ile 6 bar g'de, yani 2.000 kW'lık bir görev için kabaca 3,0 t/saat gerekir. Isınma sırasındaki ısı kayıpları için yüzde 5 ila 10 ekleyin.
Buhar vanası açıldığında püskürtme borusu neden vurur?
Yoğuşma. Boşta kalan bir püskürtme borusu suyla dolar ve tam akışla giren buhar, bu sümüklüböcekleri hat boyunca iter. Boruyu drenaj cebine doğru eğin, vana açılmadan önce yoğuşmayı boşaltın ve akışı yavaşça yukarıya doğru getirin. Daha büyük hatlarda ısınma bypassının maliyeti, bir koç darbesi olayının yol açabileceği hasardan çok daha azdır.
Bir sparger ne kadar derine daldırılmalıdır?
Tank zemininin üzerinde 100 ila 200 mm açıklık olacak şekilde, en düşük çalışma sıvısı seviyesinin en az 300 mm altında. Daha sığ sular sıçramaya ve gürültüye neden olur ve borunun üst kısmının kurumasına ve dönmesine neden olur; bu da delik sıraları arasındaki yorulma çatlaklarının olağan kaynağı olur.
Bir sparger'ı üç sayı yönetir: buhar akışı, delik alanı ve batma derinliği. Üçünü de doğru yapın, gerisi dokümantasyondur.
Sparger'ların karmaşık olmasına gerek yoktur, ancak hesaplanmaları gerekir. Tank hacmi görevi belirler, görev buhar akışını belirler, buhar akışı deliği ve delik alanını belirler ve batma, borunun tasarım ömrünü sürdürüp sürdürmeyeceğini veya ikinci sezonunda çatlayacağını belirler.
Sparger, proses fonksiyonuna sahip bir basınç parçasıdır. Enerji dengesine göre boyutlandırın, tüm kısma aralığı için delikleri yerleştirin ve buhar sisteminin geri kalanıyla aynı evrak işleriyle satın alın.